 新品
医疗器械 · 无人机 · 水冷散热 · 非标自动化 · 光学 · 户外器材
24 小时报价 · 无起订量
 MACHININGDongguan Hairuixing Technology Co., Ltd.
销售热线 +86 158 8971 9072
获取报价
MACHININGDongguan Hairuixing Technology Co., Ltd.
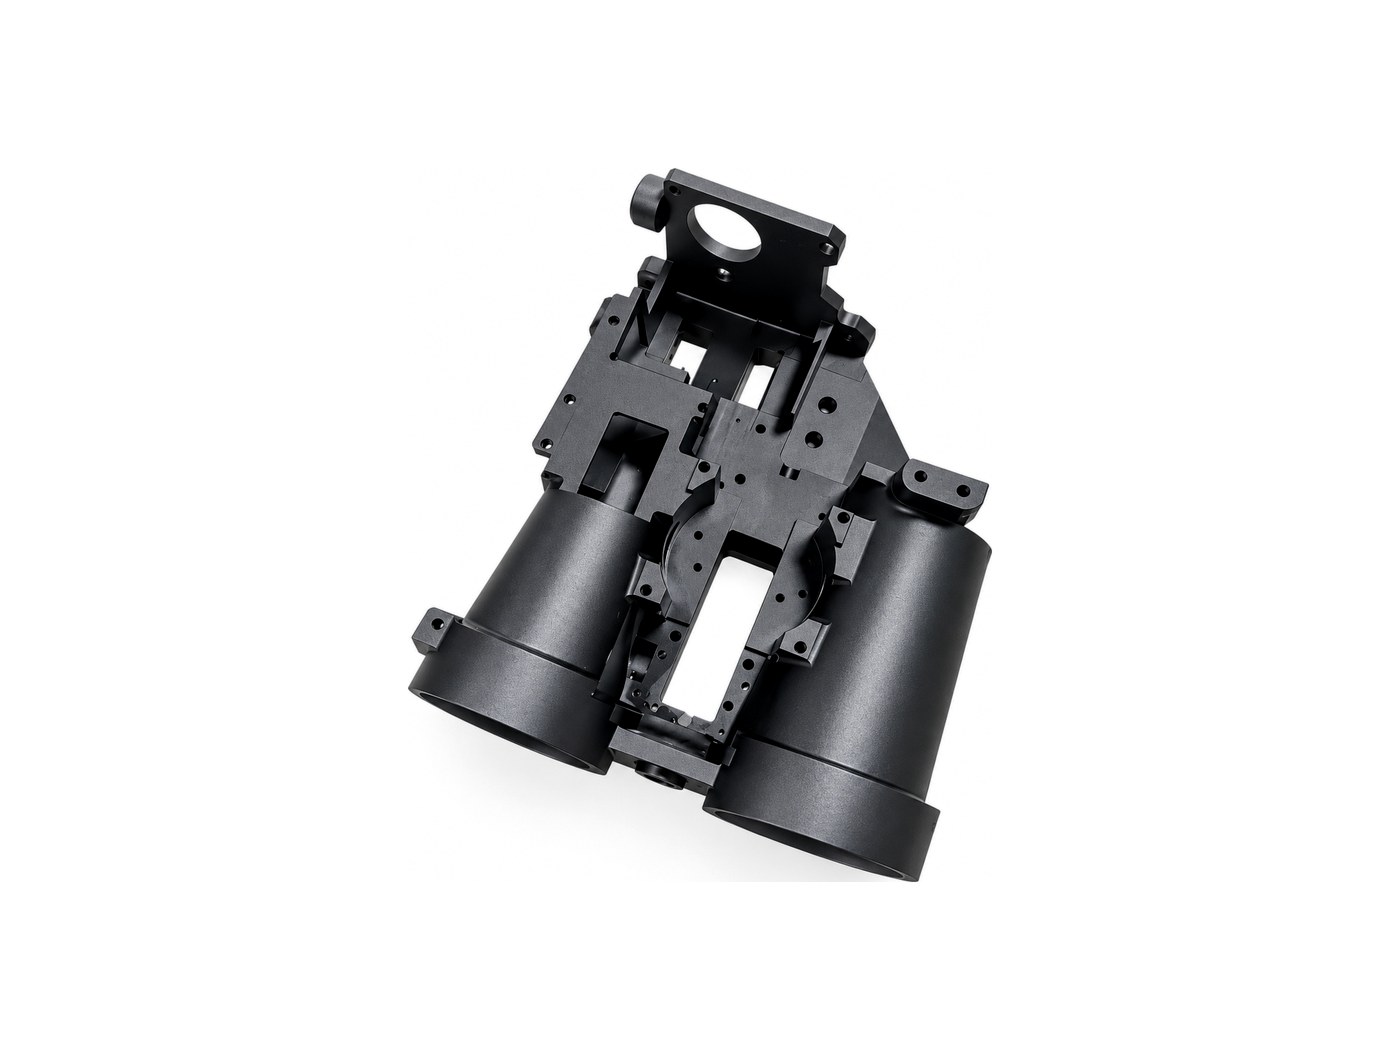
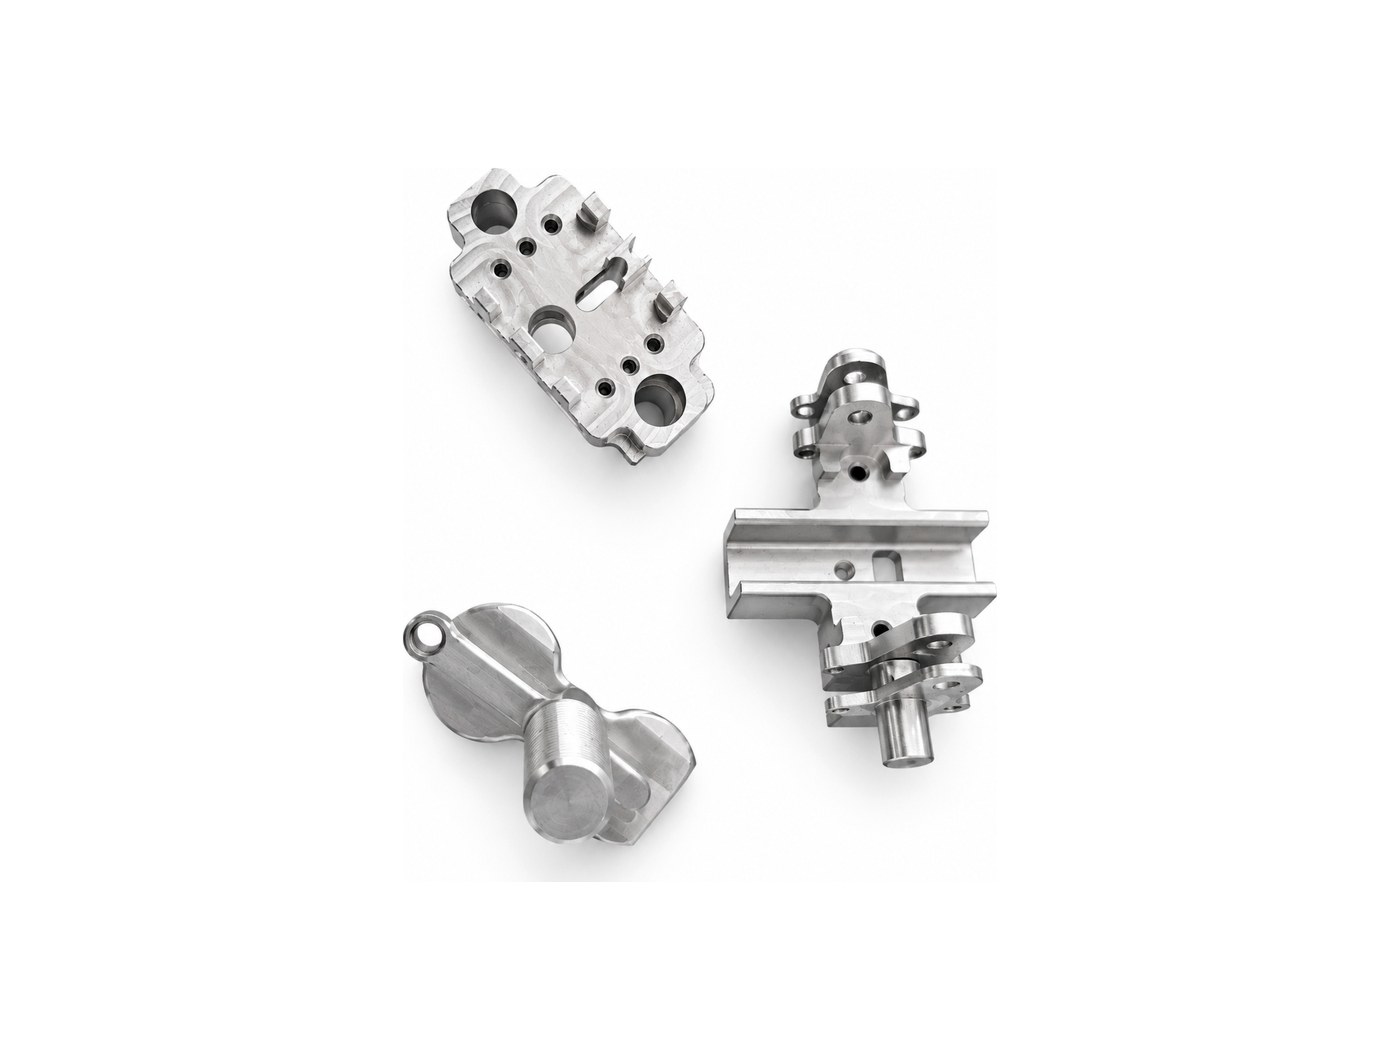
多数零件从铣削开始。箱体类零件、壳体、板件、治具与支架在三轴与四轴中心上加工,批量内特征公差控制在 ±0.01 mm。因为机床、夹具与检测都在厂内,从样件转到重复生产时,不需要任何人重新熟悉这个活。
| 加工中心 | 18 台三轴,6 台四轴(配转台) |
|---|---|
| 行程范围 | 800 × 600 × 500 mm |
| 常规公差 | ±0.01 mm,未注公差按 ISO 2768-m |
| 表面粗糙度 | 常规 Ra 1.6 µm,可按需达 Ra 0.8 µm |
| 可加工材料 | 铝合金、不锈钢、碳钢、黄铜、紫铜、工程塑料 |
| 批量 | 1 件至 5000 件 |
| 检测 | 三坐标、高度尺,每批附完整报告 |
| 交期 | 7–15 个工作日 |
夹不紧的零件,机床再贵也守不住公差。我们在报价的同时就设计夹具——你看到的价格里已经包含了真正决定精度的那个东西。
薄筋与深腔会随材料释放应力而变形。我们的做法是:粗加工后让零件释放应力,再以小切深精加工——侧壁停在图纸要求的位置,而不是第一刀之后就弯曲。
刀具磨损补偿与过程测量让第五十件仍落在第一件的公差带内。你不需要围绕一个漂移的尺寸去装配。
每个边缘都按图纸规定的倒角处理,包装前检验。医疗与光学零件在放大条件下去毛刺——看不见的毛刺,正是最后进入装配的那个。
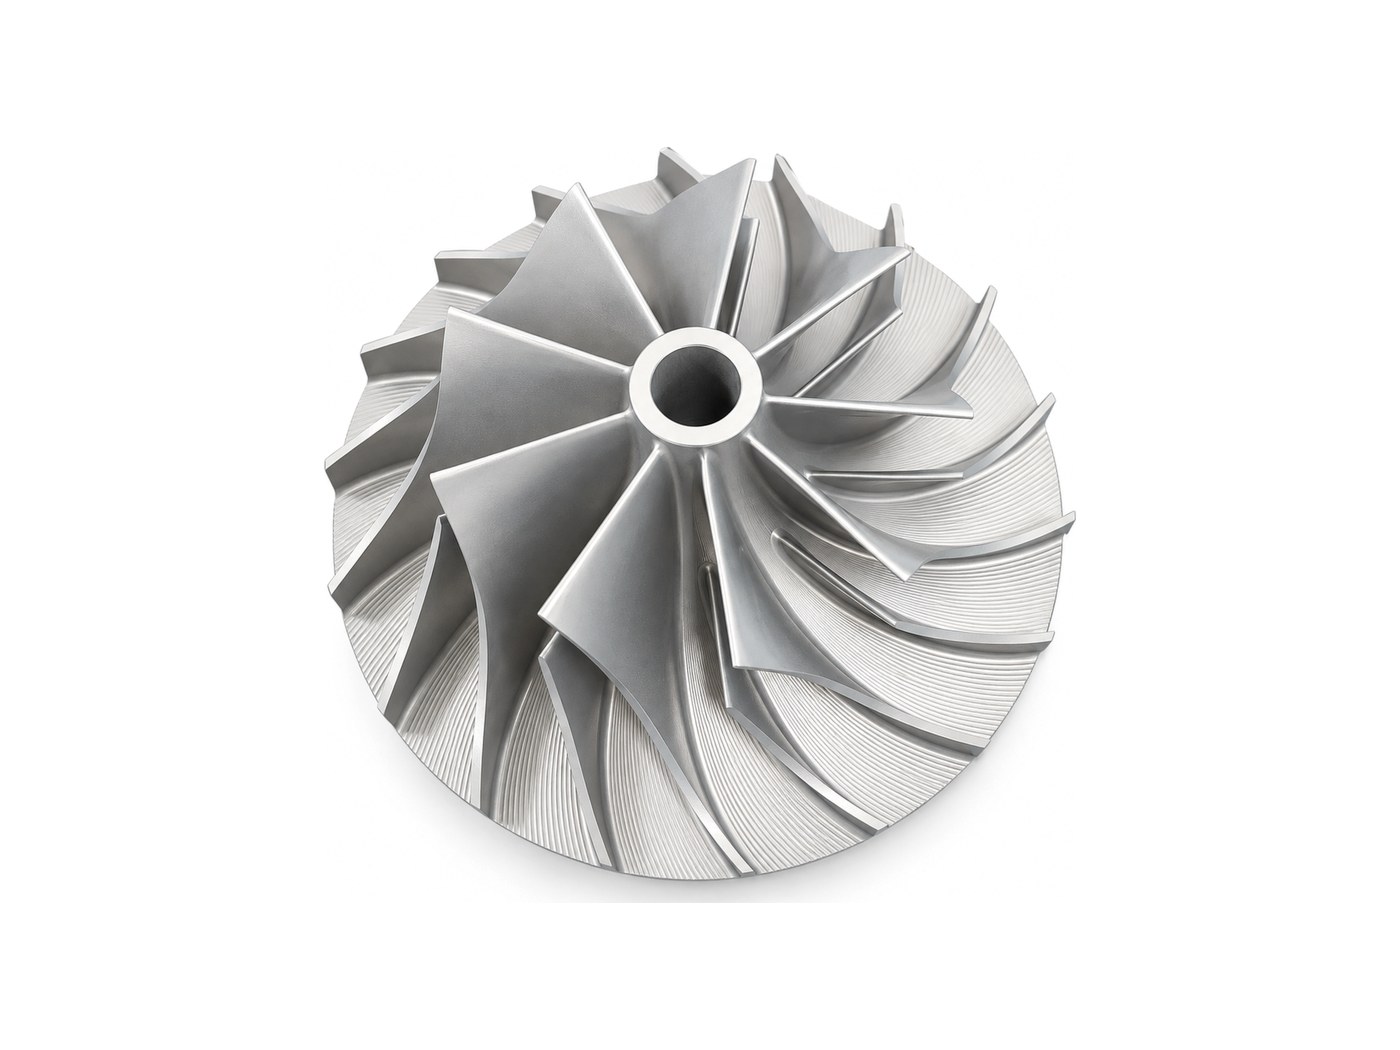
如果所有特征都在立铣或卧铣刀具一两次装夹能够到的面上,常规铣削更快也更便宜。一旦特征分布在三个以上的面,或表面在两个方向弯曲,就该上五轴。我们会在报价中注明零件需要哪种路线,而不是默认选贵的。
标准中心行程 800 × 600 × 500 mm。更长的板件在特征允许时可分度分段加工——把模型发来,我们会确认能否一次装夹完成,或需要换位。
可以,做法是粗加工→去应力→精加工,并分散夹紧力。请在图纸上注明平面度要求——它改变的是工艺,不只是检测。
对于箱体类零件,尺寸完整的二维图纸就够了。3D STEP 文件能加快编程,并让我们在报价前检查刀具可达性,通常可以缩短交期。